انتخاب مستربچ مشکی در صنایع پلیمری، فراتر از یک خرید ساده مواد اولیه است؛ این تصمیم مستقیماً بر میزان ضایعات خط تولید، هزینه تمامشده هر کیلوگرم محصول نهایی و پایداری عملکرد دستگاههای تزریق و اکستروژن اثر میگذارد. بسیاری از مدیران تولید و مسئولان خرید کارخانجات هنگام مواجهه با پایههای پلیمری حساسی نظیر پلیپروپیلن (PP) و آکریلونیتریل بوتادین استایرن (ABS)، با مشکلاتی چون پخش ناهمگن، رگهدار شدن سطح قطعه، افت مقاومت ضربهای و تغییر تناژ مصرفی دستوپنجه نرم میکنند. در این راهنما، فاکتورهای کلیدی انتخاب گرید مناسب مستربچ مشکی برای پایههای PP و ABS و نحوه کنترل ضایعات را بررسی میکنیم.
چرا انتخاب مستربچ برای PP و ABS به دقت مهندسی نیاز دارد؟
پلیپروپیلن (PP) و ABS رفتارهای رئولوژیکی و ساختارهای مولکولی متفاوتی دارند. PP پلیمری نیمهکریستالی با جریانپذیری متغیر است که در قطعات تزریقی خانگی، صنعتی، لولهها و الیاف کاربرد وسیعی دارد. در مقابل، ABS یک ترپلیمر آمورف مهندسی است که براقیت سطحی، مقاومت به ضربه و یکدستی رنگ در آن اهمیت حیاتی دارد.
اگر مستربچ مشکی مورد استفاده سازگاری ماتریسی مناسبی با پایه پلیمری نداشته باشد، چند چالش اساسی بروز میکند:
-
دیسپرسیون ضعیف دوده: کلوخهشدن ذرات کربن بلک باعث تشکیل نقاط سیاه متمرکز یا رگههای مات روی قطعه براق میشود.
-
افت خواص مکانیکی: توزیع نامناسب ذرات، نقاط تمرکز تنش ایجاد کرده و استحکام ضربهای ABS یا انعطافپذیری PP را پایین میآورد.
-
گرفتگی فیلتر و سایش سیلندر: ذرات دوده درشت یا کامپاندینگ نامناسب، فشار پشت کلگی اکسترودر را بالا برده و منجر به سایش ماردون میشود.
فاکتورهای فنی در فرمولاسیون مستربچ مشکی مرغوب
برای دستیابی به عملکرد بدون نقص، سه مؤلفه اصلی در ساختار مستربچ مشکی باید ارزیابی شود:
۱. نوع و درصد کربن بلک (دوده)
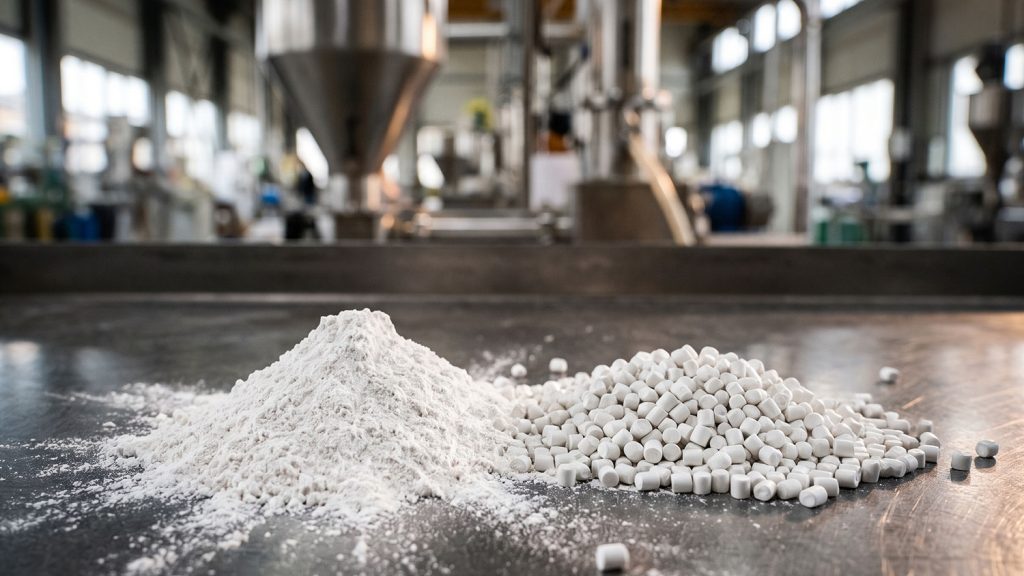
در گریدهای رایج صنعتی از مستربچ مشکی با ۴۰ درصد دوده استفاده میشود. با این حال، تنها درصد دوده تعیینکننده نیست؛ اندازه ذرات اولیه (Particle Size) و ساختار تودهای دوده نقش مستقیمی در پوششدهی و تیرگی (Jetness) دارند. برای قطعات تزریقی ABS که نیاز به عمق رنگ بالا و براقیت دارند، استفاده از دوده با ساختار ریز و ترشوندگی بهینه الزامی است.
۲. رزین حامل (Carrier Resin)
رزین پایه مستربچ باید با پلیمر اصلی سازگار باشد. استفاده از مستربچ با پایه پلیاتیلنی ضعیف در قطعات حساس ABS ممکن است منجر به جداشدگی فازی (Delamination) و پوستهپوسته شدن سطح قطعه زیر بار مکانیکی شود. سازگاری حامل با شاخص جریان مذاب (MFI) ماتریس، پخش یکنواخت در دمای فرآیندی را تضمین میکند.
۳. افزودنیها و روانکنندههای فرآیندی
وجود روانکنندههای داخلی و خارجی استاندارد، اصطکاک مذاب را در مسیر مارپیچ و سیلندر کاهش داده و از داغشدگی موضعی دوده و انتشار بوی سوختگی در سالن تولید جلوگیری میکند.
روشهای عملی کاهش ضایعات در خط تولید با بهینهسازی مستربچ
-
تنظیم دقیق دوز مصرفی: مستربچهایی با پخش دوده بالا نیاز به درصد مصرف کمتری دارند (معمولاً بین ۱ تا ۳ درصد). استفاده از یک گرید مرغوب با ۱.۵ درصد مصرف، اقتصادیتر از مصرف ۳ درصدی یک گرید بیکیفیت است که ضایعات قطعه معیوب را نیز به همراه دارد.
-
کنترل دمای زونهای اکسترودر: افزایش بیش از حد دما برای ذوب بهتر مستربچ نامرغوب، موجب تخریب حرارتی ماتریس پلیمر میشود. مستربچ مهندسیشده در پنجره دمایی استاندارد همان پلیمر ذوب و پخش میشود.
-
تثبیت کیفیت در بچهای تولیدی: مهمترین عامل توقف ناخواسته خط، تغییر رفتار مذاب در پارتهای مختلف مواد اولیه است. ثبات درصد دوده و دانهبندی در محمولهها، نیاز به تنظیم مجدد دمای قالب و فشار تزریق را حذف میکند.
اهمیت تست عملیاتی در خط تولید پیش از خرید تناژ
مشخصات ارائهشده در برگه آنالیز فنی (TDS) شرط لازم است اما کافی نیست. شرایط دستگاهها، فرسودگی ماردون و نوع قالب در هر کارخانه متفاوت است. از این رو، ارزیابی نمونه تست کارگاهی روی خط تولید واقعی، مطمئنترین گام برای راستیآزمایی پوششدهی و فرآیندپذیری است.
مجموعه پارسا مستربچ نوین با رویکرد همراهی فنی و کاهش ضایعات تولید، امکان دریافت نمونه تست کارگاهی را برای انواع خطوط تزریق و فیلم فراهم کرده است تا مدیران محترم با اطمینان کامل از بازدهی خط، نسبت به تأمین مواد اولیه اقدام نمایند.
برای دریافت مقاله دوم (تحلیل اقتصادی و فنی استفاده از کربنات کلسیم در فرمولاسیون پلاستیک)، اعلام بفرمایید تا تدوین شود.
 سبد خرید شما خالی میباشد.
 contentcenter